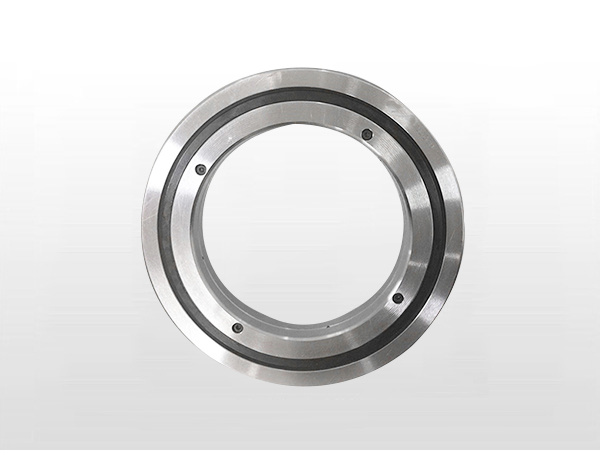
转台轴承是一种精密的轴承类型,是靠内圈数据支持的回转运动机构,用在精密转台仪器上,早期YRT转台轴承技术还把握在国表,近年来随着国内厂家出产技术的突破和提升也能够独立出产此类轴承,下面k8凯发YRT转台轴承出产厂家就给各人介绍一下YRT转台轴承的铸造流程。
一、YRT转台轴承的铸造流程
1、毛坯件查抄:铸造之前要先查抄轴承毛坯材质、看是否存在裂纹、叠层等缺点,丈量毛坯表形尺寸。
2、铸造流程:
(1) 粗车:凭据车削工艺图纸进行粗车轴承铸造,切削速度、切削量严格按工艺划定执行(通常切削速度为5转/分钟。切削(10mm~12mm)。
(2)粗车时效:轴承零件粗车实现后,选取三点支秤注平放(不允许叠放),时效功夫不幼于48幼时后能力进行精车轴承铸造。
(3)精车轴承零件精车时,切削速度每分钟6至8转,切削量0.3~0.5毫米。
(4)成型精车:轴承零件成型精车时,为预防零件变形,须将零件固定夹紧装置放松,使零件处于无受力状态,车削速度为每分钟8转、切削量为0.2毫米。
(5)车削轴承铸造时必须进行成对轴承铸造,即滚路背靠背轴承铸造,热处置前不进行堵截,热后堵截成型。
(6)热后精车:轴承内表圈热处置后,进行精车成工序、工艺规程同(3)(4)。
3、热处置:轴承表表中频淬火,硬度不低于55HRC, 硬化层深度不幼于4毫米,软带宽度幼于50毫米,并在相应处作“S”象征。之后要维持200℃温度,48个颖厩实现回火处置。
4、滚铣齿工序:按有关工艺要求轴承铸造,精度等级要达到8级以上。
5、钻孔:凭据轴承设计图纸进行定位钻孔,钻孔要求使软带相间180℃各孔距误差不得大于5%。
6、磨削:轴承必要经过粗研磨和精研磨对轴承进行相应的研磨铸造,粗研磨过程中要求线速度节造在1500转/分钟,预防滚路烧伤。磨削深度不得超过1毫米。达到有关精度等级要求。
7、其他零件:滚子、维吃祺、密封圈无数是由合作的配件厂家提供,我们只有做好有关配件的精度检测切合要求后就能够使用。
8、装配:装配过程中要对磨削轴承进行试装配,测算游隙后进行磨削,配出图纸划定的游隙。
以上就是YRT转台轴承的铸造流程的重要内容,轴承机能的阐扬除了出产工艺水平之表还与装置步骤有关。为此相识轴承造作流程之后,我们一路看看YRT转台轴承的装置当苦衷项。
二、YRT转台轴承的铸造当苦衷项
1、零配件检测:YRT转台轴承铸造时和其他精密轴承类似,只是要把稳对轴承精度的的把控,在毛坯件、零配件的质量检测方面要把稳零部件是否存在变形或瑕疵问题。
2、铸造工艺把控:铸造过程中要求对切削工艺、热处置退火工艺等方面的技术尺度进行严格把控。
3、保留要求:对于经过退火待组装的轴承零配件做好保留和防护工作,做好光滑和必要的密封工作,预防持久接触氧气造成轴承表表金属产生锈蚀,影响轴承使用机能。
以上就是k8凯发幼编关于YRT转台轴承的铸造流程及当苦衷项,转台轴承对轴承的负荷及旋转精度都有较高的要求,对于铸造出产技术的要求也相对较多,我们洛阳k8凯发轴承在转台轴承出产方面占有丰硕的经验,如有必要欢迎来电征询相识。